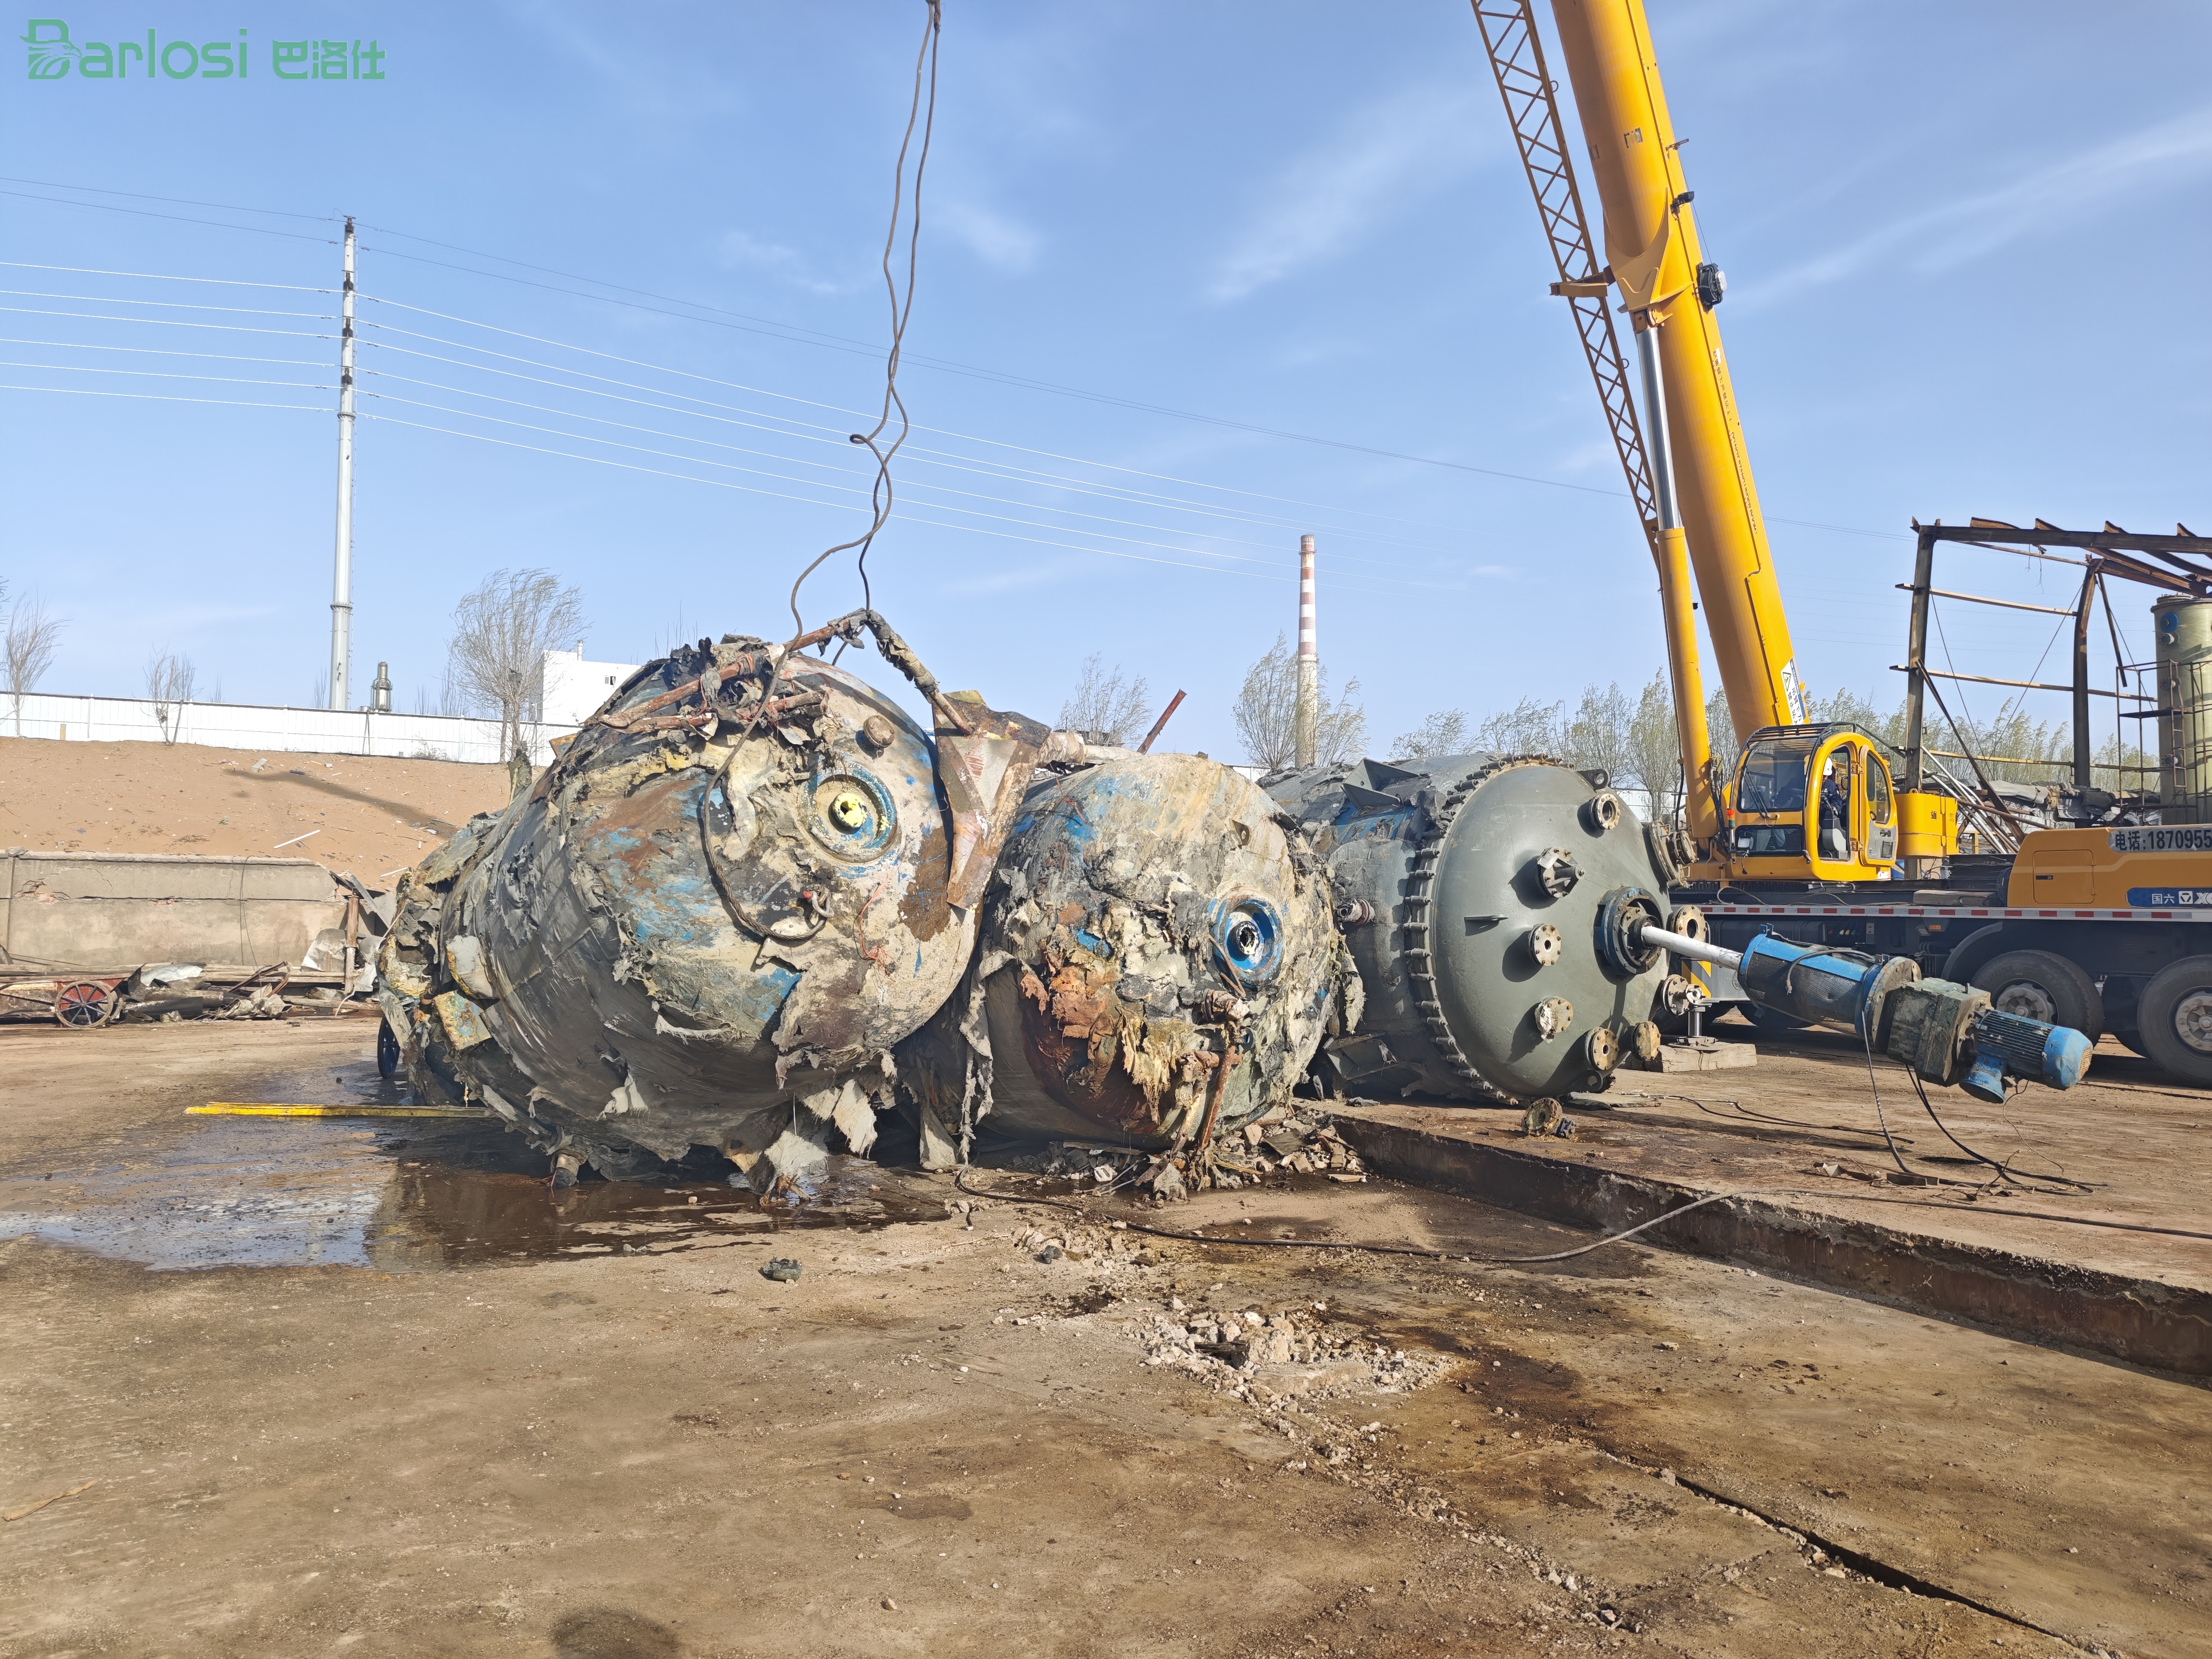
随着多晶硅产业升级与项目迭代,停产退役装置中残留危化品处置成为行业关注焦点。近日,针对洛阳中硅高科技有限公司多晶硅项目停产退役过程中装置内残留大量氯硅烷的处置难题,巴洛仕集团凭借在多晶硅残留危化品处置领域的丰富经验,提供专业氯硅烷处置技术方案,确保处置过程安全、环保、合规。
多晶硅生产过程中涉及三氯氢硅(TCS)、四氯化硅(STC)和二氯二氢硅(DCS)等氯硅烷物质。这些物质化学性质活泼,遇空气或水会发生剧烈反应生成氯化氢气体,对人体和环境造成严重危害。其中,三氯氢硅遇水剧烈反应,生成氯化氢和氢气,有毒易燃;四氯化硅遇水剧烈水解,生成氯化氢和硅酸,产生白烟危害;二氯二氢硅易燃易爆,闪点低,危险性极高。氯硅烷水解产生的氯化氢具有强烈刺激性,吸入后可引起呼吸道严重损伤,接触皮肤或眼睛会造成化学烧伤,与空气混合达到爆炸极限时还可能发生燃爆事故。
洛阳中硅项目现场勘查显示,氯硅烷处置面临多重难点:罐区储存氯硅烷总量约3710—4130吨,精馏系统、还原系统、冷氢化系统等均存在大量残留物料;部分储罐罐底存在固态氯硅烷残渣,无法通过常规置换方法排出;装置涉及精馏、冷氢化、还原、中间罐区等多个工段,管道复杂、残留点位多;二氯二氢硅易燃易爆,氯硅烷渣浆可能含有磷、硼等元素,容易发生闪爆和自燃;同时,处置过程中产生的氯化氢气体必须严格控制,防止环境污染事件发生。
针对上述难题,巴洛仕集团制定系统化处置工艺流程:氮气置换退料→氮气置换→尾气回收→氯硅烷残液外运或水解→废水处理→固废处理。首先采用氮气作为置换介质,将系统内流动性较好的氯硅烷液体推送至接收储罐,最大限度回收有价值物料,并保持系统微正压,防止空气进入。随后持续注入氮气进行深度置换,多次取样检测,确保氯硅烷浓度降至安全水平。置换产生的含氯硅烷尾气经碱液吸收塔处理,通过氢氧化钠溶液中和反应,生成氯化钠溶液和硅酸盐进行后续处理。对无法置换排出的残液分类处置,流动性较好的残液外运至有资质单位回收利用,难以回收的采用水解方式处理。废水采用中和法调节pH值至中性,检测达标后排放;渣浆、硅粉、活性炭等固体废物分类收集,危废交由资质单位无害化处置,并做好转移联单和台账管理。
针对中间罐区罐底固态氯硅烷残渣,巴洛仕集团采用专项技术方案:使用专用清罐设备对罐底渣浆进行机械破碎和清理,采用专用清洗剂对罐体内壁浸泡清洗,使用温水循环冲洗,再通过真空吸污设备将渣浆和清洗液抽出,最后进行多点位气体检测,确认达标。
安全保障方面,处置作业在氮气环境下进行,全程监测氧气浓度,配备氧含量检测仪和氮气泄漏监测装置。气体监测控制指标包括:氯硅烷浓度小于10ppm、氧气浓度8%—21%、氯化氢浓度小于5ppm、可燃气体小于10%LEL。作业人员穿戴全套防化服和呼吸防护装备,配备正压式空气呼吸器,实行轮岗制度。现场编制专项应急预案并经省级专家评审,开工前进行应急演练,配备中和剂、吸附材料等应急物资,并与周边医院、消防部门建立联动机制。环保方面,置换尾气经碱液吸收塔处理后排放,配备氯化氢在线监测设备;废水收集后中和处理,配备油水分离设备;固废分类收集,危废委托有资质单位处置。
巴洛仕集团具备环保工程资质、危化品经营许可证、化学清洗资质、安全生产施工许可证、石油化工施工总承包资质等,曾完成四川739多晶硅危化品处置和设备拆除、四川瑞能多晶硅残留危化品处置、河南焦作合晶多晶硅处置及拆除、河南林州中升多晶硅危化品处置等项目。集团拥有专业氯硅烷清洗设备、氮气置换系统、尾气回收处理装置、气体检测仪器及防化服、呼吸防护装备,并汇聚二级建造师、国家注册安全工程师、专业安全员、化验员、环保工程师及高空作业、焊工等专业作业人员。
巴洛仕集团始终坚持“安全第一、质量为本、环保优先”的服务理念,以专业能力和优质服务为多晶硅装置处置提供保障,助力客户解决后顾之忧,守护安全环保底线。