面对残留化学品成分多变、浓度波动大、工况复杂的现实难题,巴洛仕集团坚持工艺包集成思路,不依靠单一技术包打天下,根据物料特性灵活组合工艺,形成多项实用技术成果。
一是精准识别?动态模拟?模块处置?智能管控成套体系。项目前期结合检测数据开展工艺动态模拟推演,预判处置过程化学反应风险;作业过程智能调控系统可适应物料浓度大幅度波动,解决传统工艺受进料波动容易失效的行业痛点,高级催化氧化耦合技术,高效破解环状、长链大分子有机物,废液 COD 去除率可达 95% 以上,处理效率较传统工艺提升 40%。
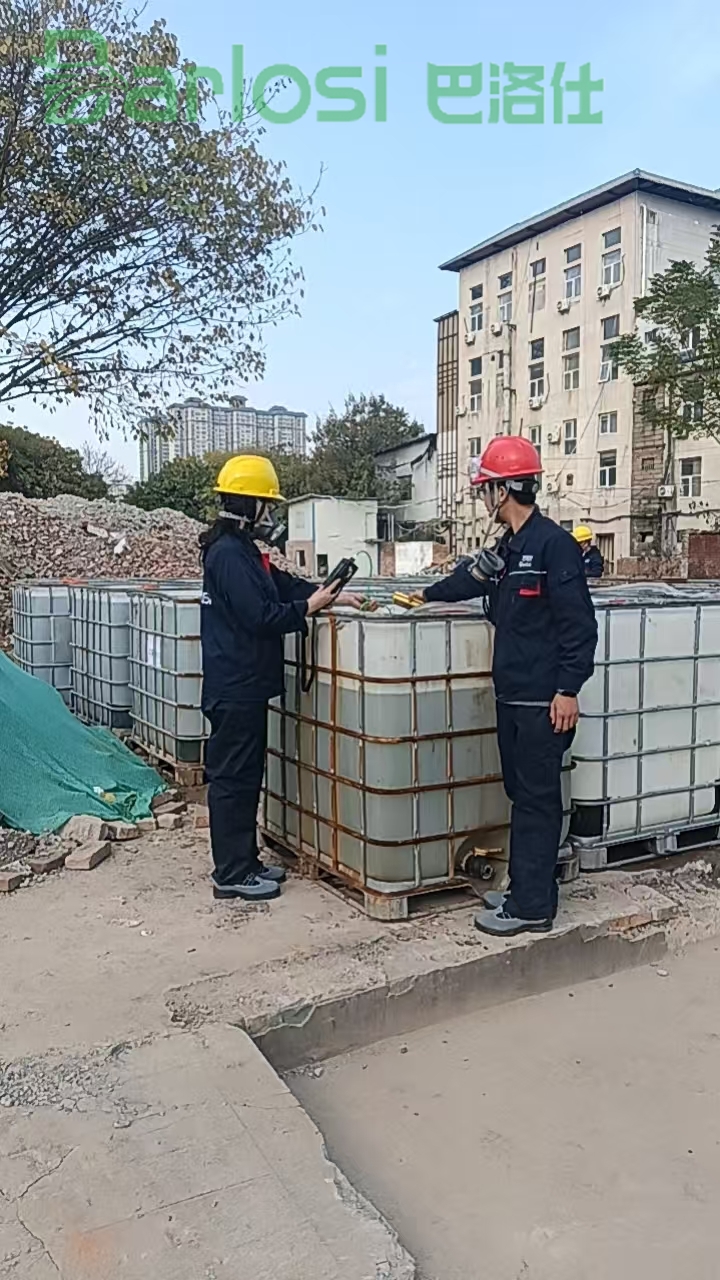
二是移动式模块化无害化处置装备。移动式无害化处置车集成中和、吸附、固化、催化分解多个单元,可直接奔赴厂区现场,对废酸废碱、有机溶剂残液开展就地减害处理。整车防爆设计,密闭反应系统,配套废气喷淋吸附装置,避免现场二次挥发污染,大幅缩短处置周期,降低外运危废量,适合中小型存量、突发泄漏残留化学品应急处置场景。
三是高危物料稳控消解专项工艺。针对硝基类等敏感度极高、易自分解爆炸的历史遗留化学品,应用靶向抑爆捕获技术,惰性气体保护条件下开展精细化消解作业,严格划分多重警戒区,重型防化装备防护,实现高危残留化学品安全消险,已有多项事故遗留危化品处置落地案例。
四是 “现场预处理 + 后端资源化” 闭环工艺。对于废溶剂、含油残渣,采用低温热相分离、破乳蒸馏预处理,分离回收可利用组分,源头实现危废减量化;废活性炭再生、废盐净化工艺,推动部分危险废物变废为宝,践行减污降碳理念,兼顾安全合规与经济效益。
五是无人化高危作业体系。高风险罐区、受限空间清理,使用防爆遥控设备、5G 远程操控平台,做到人机分离,最大程度减少人员直面高危残留物;结合无人机高光谱扫描,快速完成大面积遗留废渣堆存区域风险测绘,定位污染点位,提升勘查效率与人员安全保障水平。在核心处置环节,巴洛仕集团技术团队率先推出“超高压水射流清洗+惰性气体置换”组合工艺,可清除设备内壁99.9%的顽固残留物,经第三方检测,处置后设备内有害物质浓度远低于国家安全标准。同时,集团创新应用高级催化氧化耦合技术,利用多元活性催化材料与臭氧催化系统的协同作用,将环状、长链大分子有机残留高效破解,COD去除率提升至95%以上,有机危废降解率超过99.9%。在此基础上,集团自主研发的“一种化工残留废料处置净化装置”已获国家发明专利授权,采用“预过滤+催化氧化+吸附固定”组合工艺,实现了对多种复杂废料类型的精准适配与高效净化。
针对残留化学品总量大、转运风险高的现实痛点,巴洛仕集团推行危废现场减量化方案,通过模块化便携设备在厂区就地展开处置作业,物料总量可减少60%至80%,大幅降低了外运过程中的环境与安全风险。目前,集团已累计安全处置各类危废超1.2万吨,实现无害化处置率100%。
作为总部坐落于西安、注册资金1亿元的环境治理领域大型企业,巴洛仕集团深耕工业环保领域二十余年,服务范围覆盖全国,构建起覆盖有机残留、无机残留及含重金属残留等全类型污染物的处置体系。