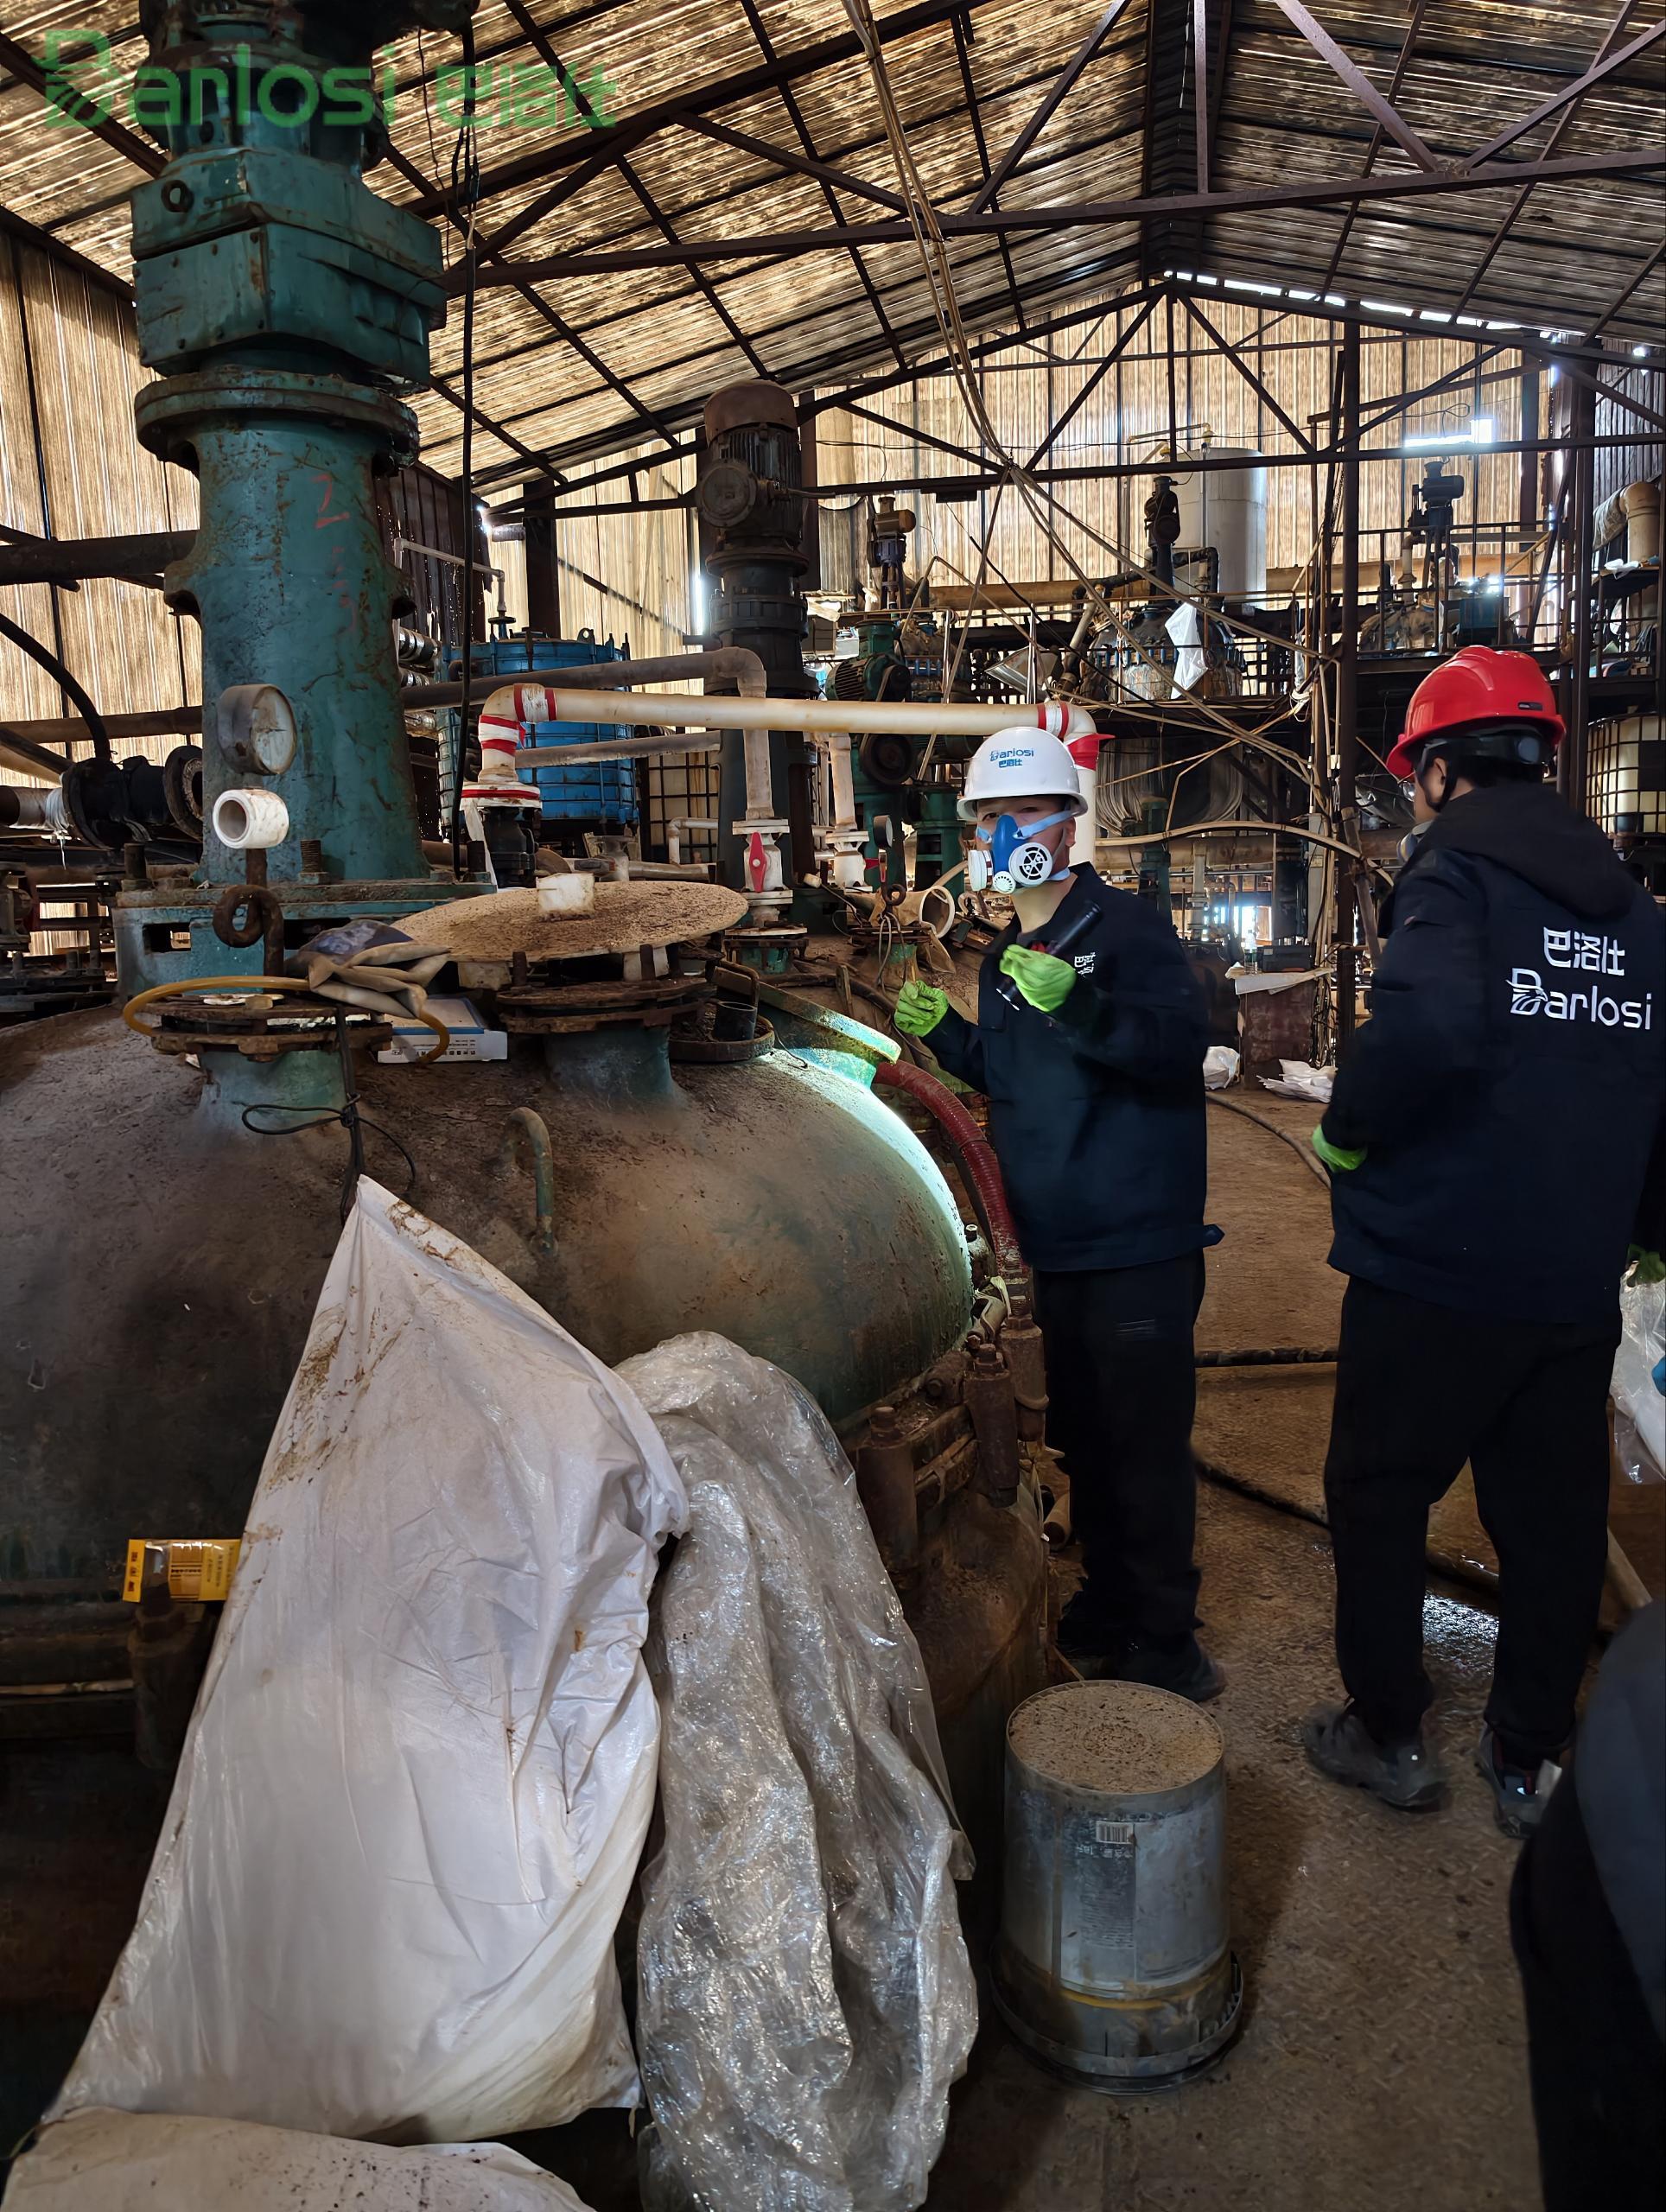
在石油化工、精细化工及制药生产过程中,反应釜作为核心工艺设备,长期高负荷运行后内壁及底部极易形成成分复杂的淤积物——包括聚合物结垢、硫化亚铁沉积、重质油垢及各类化学反应残留物。这些淤积物不仅严重降低换热效率、增加能耗,更可能引发设备腐蚀、物料交叉污染乃至安全事故。作为深耕环境治理、化工安全与智能机器人研发的综合性服务商,巴洛仕集团依托自主研发的智能装备与绿色化学清洗技术,为反应釜淤积物清理提供了从精准诊断到安全处置的一站式解决方案,在行业内树立了全新标杆。
针对反应釜内部结构复杂、淤积物成分多样的特点,巴洛仕集团率先引入“AI垢样分析+循环喷淋+钝化防护”组合工艺。施工前,团队通过三维激光扫描与管道内窥检测等手段,对釜内结垢类型、厚度及分布进行精准勘测,量身定制针对性清洗方案。集团自主研发的中性环保清洗剂,全面替代传统强酸强碱工艺,从源头规避设备氢脆、腐蚀风险,除垢率达99%。清洗过程中,智能监测系统实时把控温度、药剂浓度与循环速率,清洗效率较传统模式提升5倍。清洗完成后,配套钝化工艺在金属表面形成致密保护膜,设备寿命可延长30%以上。
反应釜内部属于典型的有限空间,残留的易燃易爆气体、挥发性有机物使人工清淤作业面临中毒、窒息、燃爆等多重风险。巴洛仕集团自主研发的防爆智能清淤机器人,采用全液压驱动与本质防爆设计,整机满足Ex mb IIB T4 Gb防爆等级,可在爆炸性气体环境中稳定运行。机器人搭载高精度声呐成像与激光雷达系统,即使在能见度为零的浑浊环境中也能实时构建三维地形图,精准定位板结层与沉积物分布边界。操作人员只需在地面控制台远程指挥,机器人即可自动调整推进速度、搅拌头转速和抽吸压力,对重油污泥、化工残渣等不同介质采取差异化剥离策略。
在清淤作业的同时,机器人集成“清淤-分离-回收”一体化模块:抽吸上来的泥水混合物经随车旋流分离与叠螺脱水处理后,泥饼含水率可降至65%以下,大幅缩减外运体积。分离出的清水经检测合格后可直接回用或达标排放,实现水资源的循环利用。
巴洛仕集团的反应釜淤积物清理解决方案已在多个大型石化园区、煤化工基地及制药企业完成实地验证。在某化工园区应急池清淤项目中,池内沉积物厚度达1.2米,包含大量易燃挥发性物质,巴洛仕防爆清淤机器人连续作业72小时,累计清理混合污泥约480立方米,脱水后固废减量率超过65%,全程无安全事故发生,作业期间周边环境VOCs浓度始终低于检出限。在山东某大型化工集团硫酸钡沉淀池清理项目中,机器人下池后自动启用智能避障与防倾覆系统,通过机载气体侦测仪实时监测有害气体浓度,确保作业安全。
在化学清洗领域,巴洛仕同样交出亮眼答卷:某石化企业加氢裂化装置因硫化亚铁沉积导致效率下降,团队采用专用钝化清洗剂实现不停车在线清洗,36小时内完成设备除垢与钝化防护,清洗后装置能耗降低18%,年节约运营成本超200万元。
目前,巴洛仕集团已成功完成全国百余个反应釜清洗与拆除项目,服务足迹遍布石油化工、煤化工、医药、光伏新能源等多个行业。集团持有工业设备化学清洗A级、储罐机械清洗A级等多项顶级资质,以及二十余项国家发明专利。巴洛仕集团将持续迭代智能装备与绿色工艺,以硬核科技助力化工企业消除安全隐患、提升运维效率,为行业绿色高质量发展贡献“巴洛仕力量”。