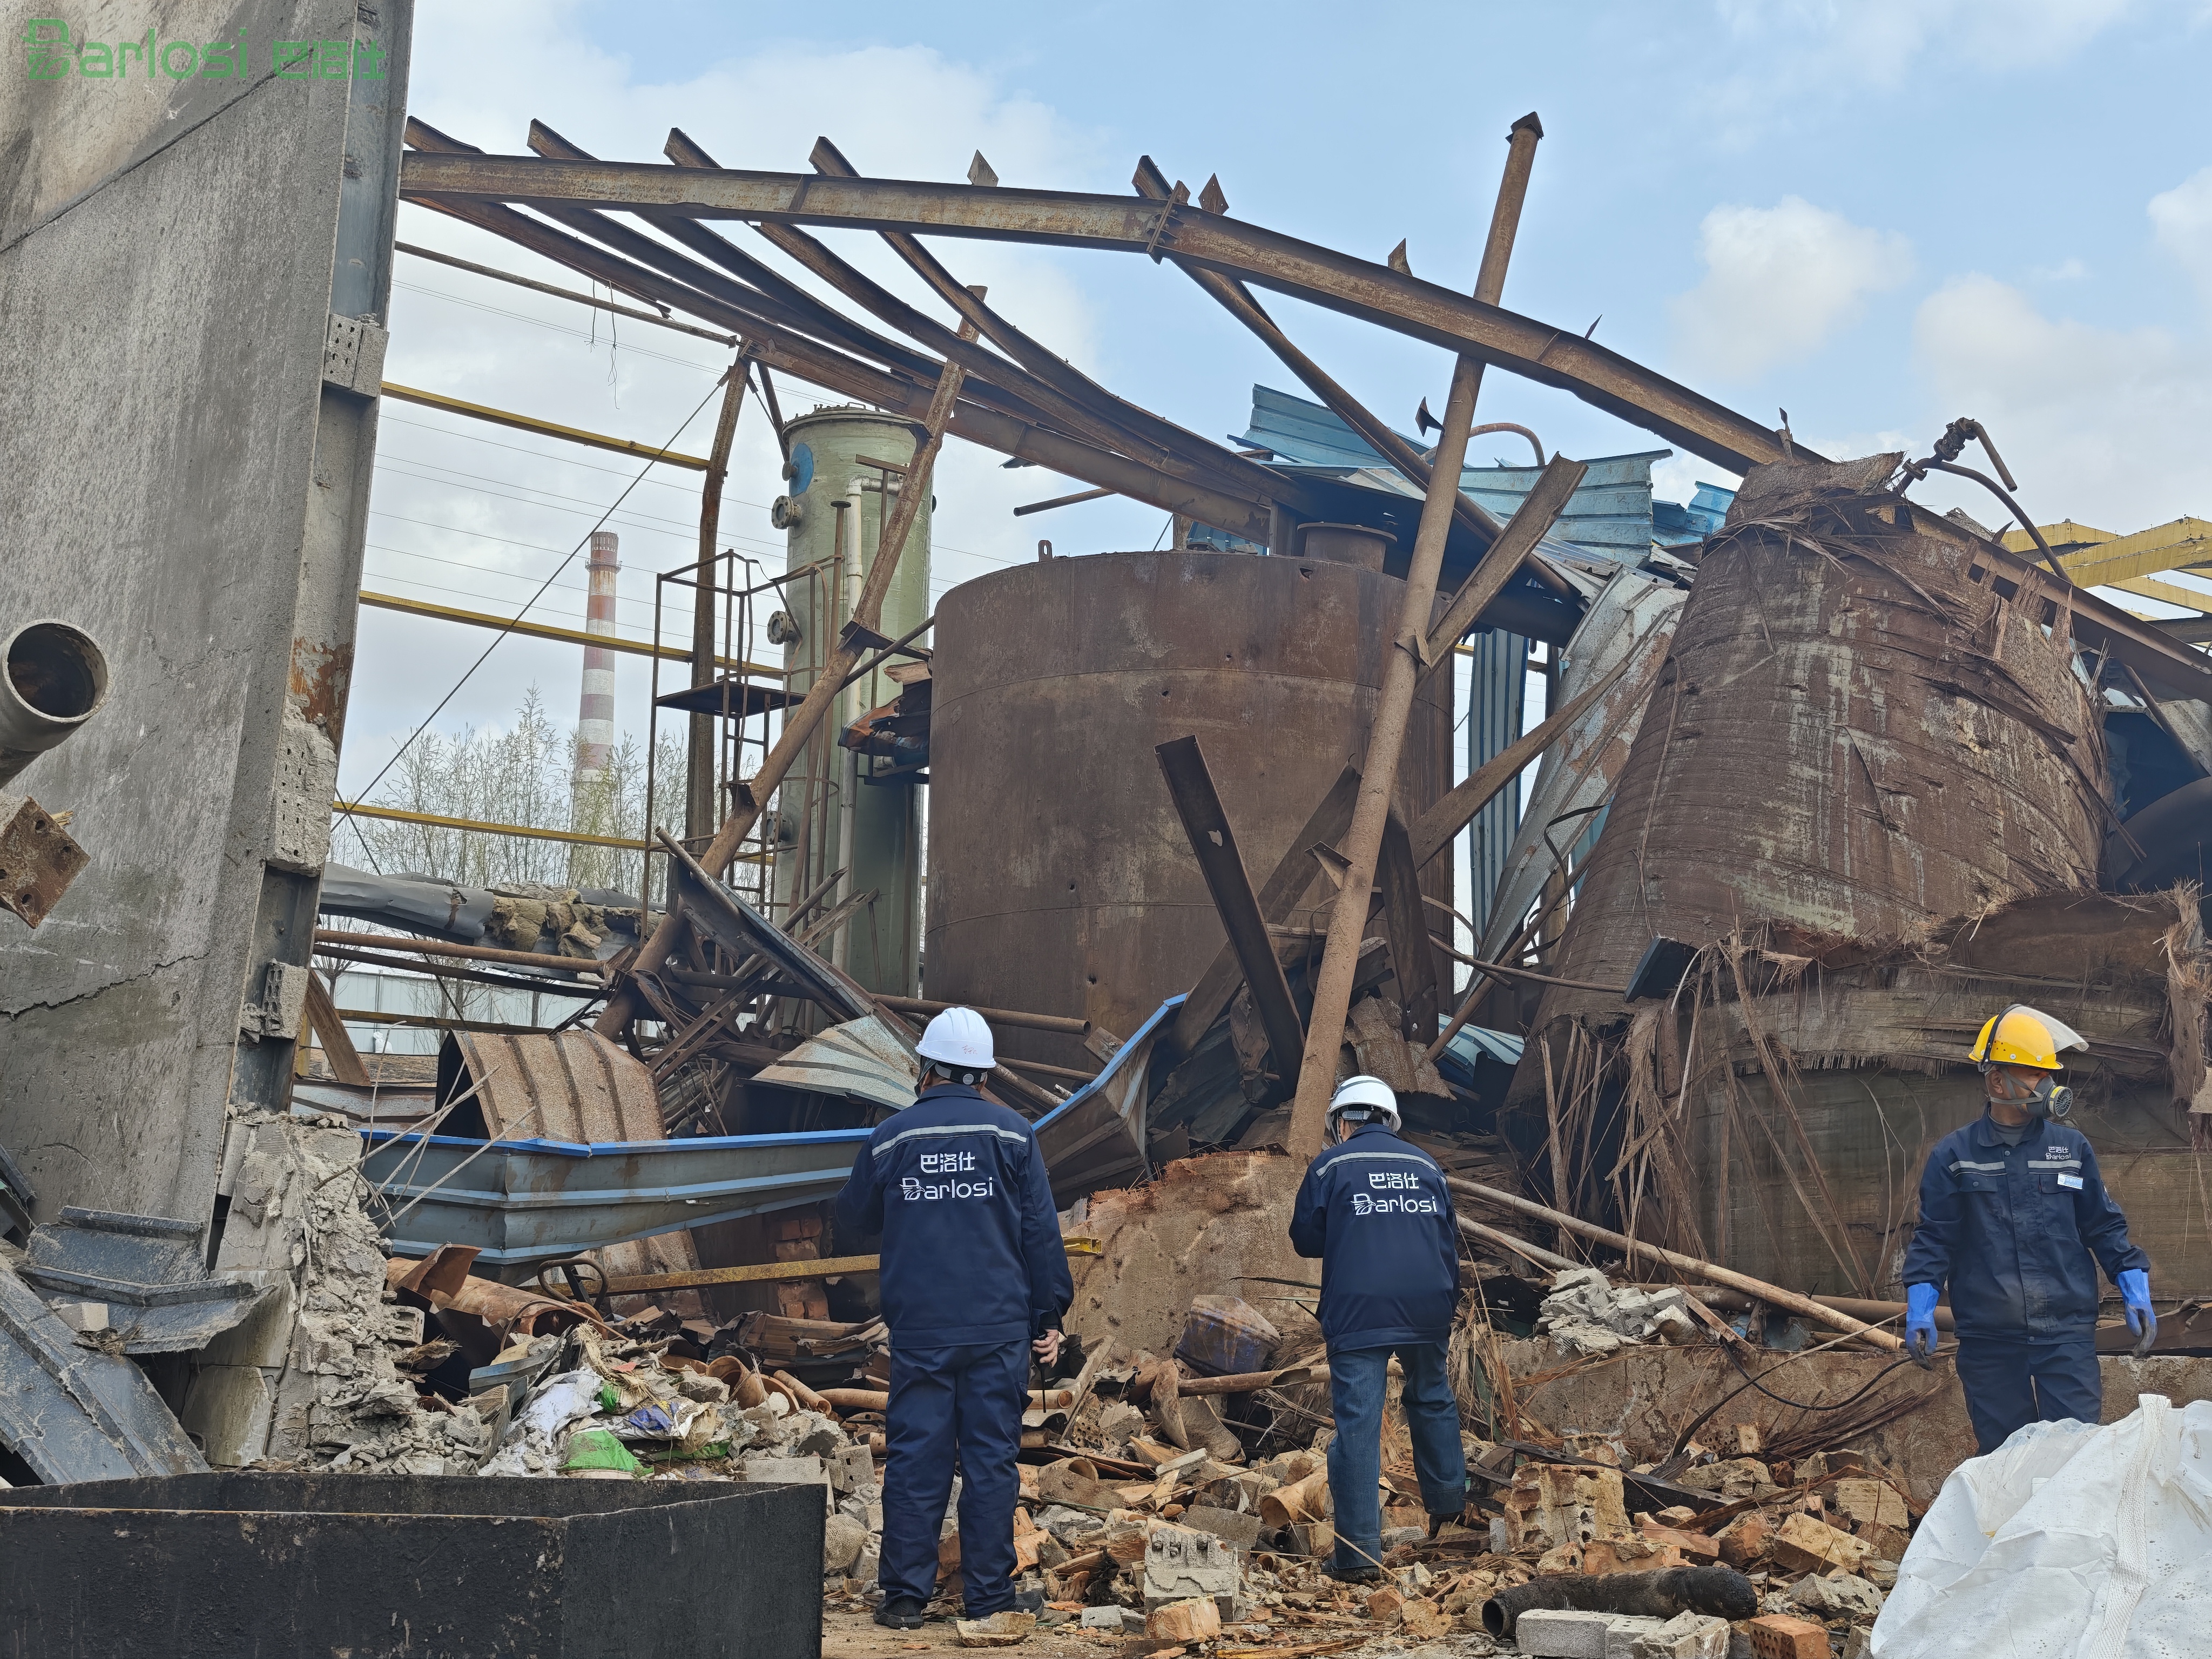
巴洛仕集团厂区一生产车间辅助容器发生爆炸。事故发生后,集团应急指挥中心迅速响应,主要负责人第一时间赶赴现场,成立现场指挥部,组织安全、环保、生产、后勤等部门协同处置。集团专职消防队及应急抢险队伍立即投入战斗,迅速控制火势,开展冷却抑爆、隔离警戒等工作,有效防止了次生灾害的发生。经全面排查,本次事件未造成人员死亡,有2名员工在疏散过程中轻微擦伤,已及时送医检查治疗,目前身体状况平稳。
作为一家聚焦“环境治理、化工安全、智能机器人研发”三大领域的大型企业,巴洛仕集团在化工装置拆除、危废处置、应急救援等领域拥有深厚的技术积淀与全产业链服务能力。面对容器爆炸“突发性强、风险叠加、污染隐蔽”的特点,集团打造了极速响应、全域联动的应急指挥体系。集团组建专业化应急抢险大队,配备防爆抢险车、环境应急监测车、危废转运车等成套装备,建立24小时待命机制,覆盖全国主要化工区域。
接报后,应急团队第一时间抵达现场,依托无人机航拍、热成像侦测、多参数气体检测仪等先进装备开展立体勘测,快速判定容器破损程度、泄漏介质类型及污染扩散范围。同步联动应急、消防、生态环境部门,形成“信息共享、分工协同、科学决策”的指挥闭环,为精准处置抢占黄金时间。
巴洛仕集团自主研发的危化现场远程侦检监控一体化系统在此次处置中发挥了关键作用,通过单兵侦检仪与指挥员终端“一张图”联动,800米半径内实时捕捉76种重点监管危化品浓度数据,为救援决策提供了精准的数据支撑。
在核心处置环节,巴洛仕集团创新推行“控爆-抑毒-截污”三位一体环保型处置工艺。针对爆炸后残留危险源,采用惰性气体置换、远程关阀泄压、防爆封堵技术,快速消除二次爆炸风险;对泄漏的有毒有害气体,启动雾化中和喷淋、低温等离子降解与活性炭吸附三联系统,VOCs去除率突破98%,下风向空气质量实时达标。
在现场环境控制方面,救援队伍铺设高密度防渗土工膜,构筑环形应急围堰与导流沟,全量收集消防废水、泄漏废液与碎屑残渣。通过移动式一体化污水处理设备即时净化,实现废水达标回用或合规排放,从源头阻断水土污染通道。
针对爆炸产生的复杂固废与危化残渣,巴洛仕集团实施分类收集、闭环转运、无害化处置全流程管控。按照危废特性分级分拣,可燃残渣、腐蚀物料、受污染土壤分别密封暂存,使用GPS定位专用车辆转运,全程电子联单可追溯。依托集团危废处置资质与处理中心,采用固化稳定化、高温焚烧、资源再生等工艺,实现危废减量90%以上,可回收金属资源化利用率超95%。
处置全过程动态监测大气、土壤、地下水指标,数据实时上传生态环境监管平台,确保处置过程透明可查。集团同步建立了“一险一策”预案库,针对压力罐、反应釜、储槽等不同容器类型定制差异化处置方案。
目前,现场已得到全面有效控制,相关车间已按安全规范实施停产整顿。集团已成立专项工作组,全面开展安全隐患排查整治,举一反三,进一步压实安全生产责任。巴洛仕集团承诺将积极配合事故调查,科学制定并实施受损区域的环境修复及设备安全拆除方案,始终将安全生产放在首位。
此次实战检验充分彰显了巴洛仕集团在应急抢险与环保协同处置上的硬核实力——集团以“本质安全”理念为引领,以科技赋能应急抢险,以专业守护环境安全,切实履行了化工安全综合服务商的责任与担当。